Trong lĩnh vực hàng hải, bảo vệ vỏ tàu khỏi môi trường nước mặn, tia UV và sự ăn mòn cơ học là yêu cầu trọng yếu. Một hệ sơn được thi công đúng tiêu chuẩn không chỉ giúp kéo dài tuổi thọ kết cấu mà còn tối ưu hóa chi phí vận hành. Trong bài viết dưới đây, D&T Decorate sẽ hướng dẫn bạn chi tiết quy trình sơn tàu biển chuyên nghiệp và các yêu cầu kỹ thuật khắt khe nhất.
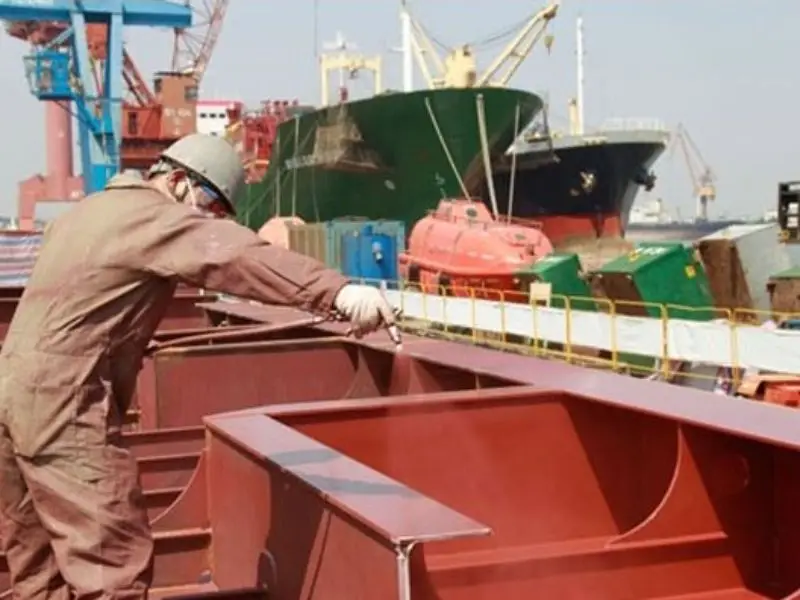
Tóm tắt nhanh 4 bước cốt lõi trong quy trình sơn tàu biển
Để đảm bảo lớp sơn bám dính tốt và phát huy tối đa công năng bảo vệ, một quy trình chuẩn luôn bao gồm 4 bước cơ bản sau:
- Xử lý bề mặt: Làm sạch rỉ sét, loại bỏ lớp sơn cũ và tạo nhám bề mặt (đạt chuẩn quốc tế ISO 8501-1).
- Sơn lớp lót: Phủ lớp sơn lót Epoxy chống ăn mòn để tạo chân bám vững chắc cho hệ sơn.
- Sơn lớp trung gian: Gia tăng độ dày màng sơn (DFT), ngăn chặn triệt để sự thẩm thấu của nước biển.
- Sơn phủ hoàn thiện và Sơn chống hà: Hoàn thiện thẩm mỹ, chống tia UV và ngăn chặn vi sinh vật biển bám vào đáy tàu.
Chi tiết 4 bước thi công hệ sơn tàu biển chuẩn kỹ thuật
Bước 1: Xử lý bề mặt tàu
Xử lý bề mặt quyết định tới 70% tuổi thọ của màng sơn. Bề mặt không được làm sạch triệt để sẽ gây ra hiện tượng rộp, bong tróc chỉ sau thời gian ngắn hạ thủy.
- Đối với tàu vỏ sắt/thép: Phương pháp tối ưu nhất là phun cát (hoặc phun hạt mài) áp lực cao. Bề mặt thép cần được làm sạch đạt tiêu chuẩn Sa 2.5 (theo ISO 8501-1) – loại bỏ hoàn toàn vảy cán, rỉ sét và tạp chất, đồng thời tạo độ nhám bề mặt lý tưởng (thường từ 50-75 micron) để ngàm chặt lớp sơn lót. Sau khi phun cát, phải thổi sạch bụi và tiến hành sơn lót ngay lập tức để tránh hiện tượng rỉ chớp nhoáng.
- Đối với tàu vỏ gỗ: Bề mặt cần được chà nhám kỹ lưỡng. Các khe nứt, lỗ hổng phải được trám trét bằng matit chuyên dụng cho tàu biển. Điểm cốt lõi của kỹ thuật sơn tàu biển này là độ ẩm của gỗ phải ở mức khô hoàn toàn trước khi thi công để tránh độ ẩm đẩy ngược làm bong tróc sơn.
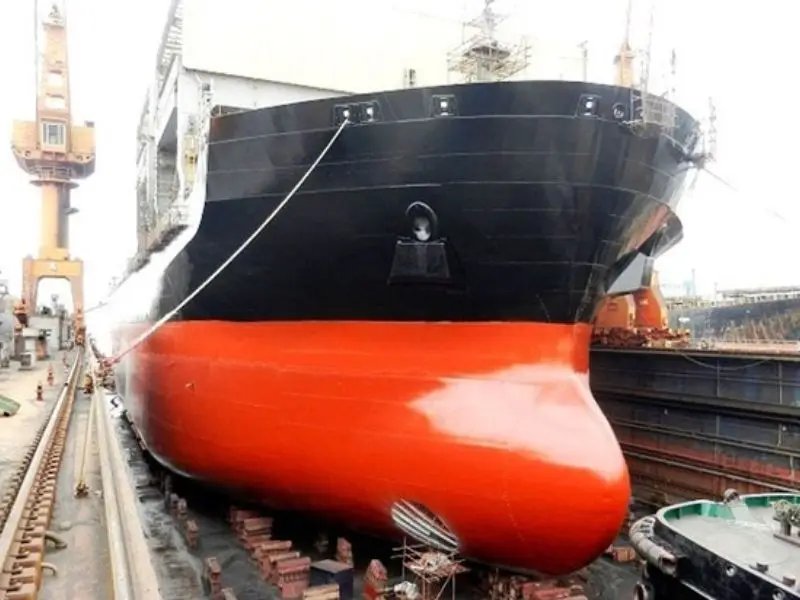
Bước 2: Thi công sơn lót (Chống rỉ/Epoxy)
Trong quy trình sơn tàu biển chuẩn, bước tiếp theo ngay sau khi làm sạch, lớp sơn lót cần được áp dụng. Trong môi trường hàng hải, sơn Epoxy 2 thành phần là lựa chọn hàng đầu nhờ khả năng chống oxy hóa vượt trội và độ bám dính cực cao trên nền thép. Lớp lót đóng vai trò như một màng liên kết, khóa chặt bề mặt kim loại khỏi sự tấn công của độ ẩm và muối biển.
Bước 3: Phủ sơn trung gian
Lớp sơn trung gian có nhiệm vụ gia tăng độ dày màng sơn khô của toàn bộ hệ thống. Độ dày màng sơn càng đạt chuẩn, khả năng chống thẩm thấu và chịu va đập cơ học của vỏ tàu càng cao. Lớp sơn này cũng tạo nền tảng kết nối hoàn hảo giữa lớp lót Epoxy cứng nhắc và lớp phủ hoàn thiện bên ngoài.
Bước 4: Lớp sơn phủ hoàn thiện & sơn chống hà
Đây là khâu cuối cùng trong quy trình sơn tàu biển, được chia làm hai khu vực riêng biệt:
- Khu vực trên mớn nước (Mạn tàu, boong, thượng tầng): Sử dụng sơn phủ gốc Polyurethane (PU) hoặc Alkyd để chống chịu tia UV, giữ màu sắc tươi sáng và chịu được thời tiết khắc nghiệt.
- Khu vực dưới mớn nước (Đáy tàu): Bắt buộc phải sử dụng sơn chống hà. Lớp sơn đặc biệt này tiết ra các hoạt chất sinh học giúp ngăn chặn hàu, hà, tảo và các vi sinh vật biển bám vào vỏ tàu. Việc thi công sơn chống hà đúng chuẩn giúp tàu giảm ma sát với nước, từ đó tăng tốc độ di chuyển và tiết kiệm đáng kể nhiên liệu.
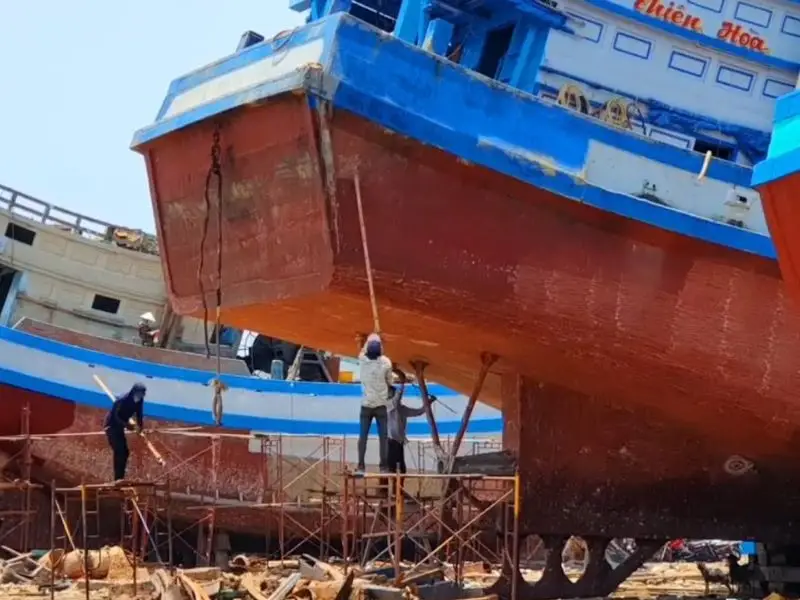
Phương pháp sơn tàu biển được sử dụng nhiều nhất
Việc lựa chọn phương pháp thi công không đơn thuần là dựa vào thói quen, mà là sự tính toán kỹ lưỡng dựa trên đặc thù cấu trúc tàu, loại sơn được sử dụng và điều kiện thực tế tại xưởng đóng tàu. Tùy thuộc vào từng hạng mục, các kỹ sư giám sát sẽ linh hoạt áp dụng một trong ba kỹ thuật dưới đây để tối ưu hóa tiến độ và chất lượng màng sơn.
Kỹ thuật sử dụng súng phun sơn áp lực cao
Phun sơn áp lực cao hiện được xem là tiêu chuẩn vàng trong thi công màng sơn hàng hải công nghiệp. Khác với các phương pháp thủ công, súng phun sử dụng áp lực cực lớn để xé tơi các hạt sơn, tạo ra một màng phủ vô cùng đồng nhất và phẳng mịn, ngay cả khi thao tác với những dòng sơn có độ nhớt cao như lót Epoxy hay sơn chống hà.
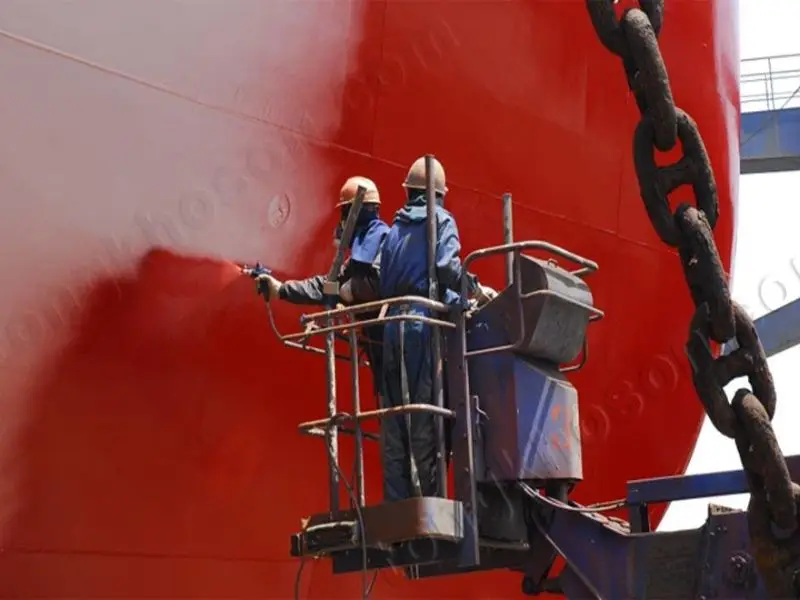
Kỹ thuật sơn tàu biển này đặc biệt phát huy sức mạnh khi thi công trên các cấu kiện khổng lồ như toàn bộ vỏ ngoài, đáy tàu hay hệ thống hầm hàng.
Việc sử dụng súng phun giúp nhà thầu dễ dàng đạt được độ dày màng sơn khô theo đúng tiêu chuẩn chỉ sau một đến hai lượt phun. Tuy nhiên, rào cản lớn nhất của việc dùng súng phun sơn là đòi hỏi thợ vận hành phải có tay nghề cứng để điều chỉnh áp lực và góc phun chuẩn xác. Quá trình thi công cũng đi kèm với hiện tượng bụi sơn bay tạt, dẫn đến tỷ lệ hao hụt vật tư cao và bắt buộc phải có các biện pháp che chắn môi trường nghiêm ngặt.
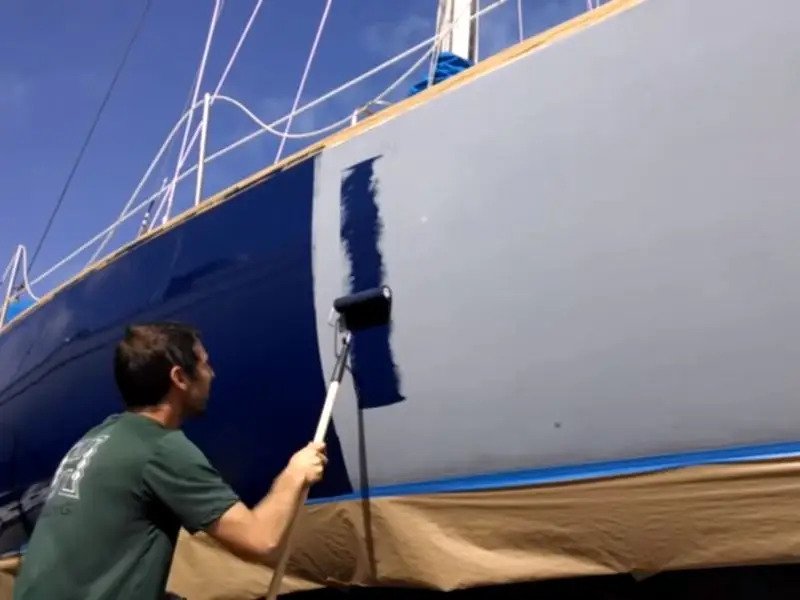
Kỹ thuật lăn rulo (Cọ lăn) trong điều kiện thi công hạn chế
Trong những tình huống thực tế tại ụ nổi hoặc ngoài bến bãi khi điều kiện gió lớn không cho phép sử dụng súng phun, phương pháp lăn rulo trở thành giải pháp thay thế an toàn và thực dụng nhất.
Ưu điểm lớn nhất của rulo là khả năng kiểm soát khu vực thi công rất tốt, giúp tiết kiệm vật tư đáng kể và hạn chế ô nhiễm chéo sang các thiết bị lân cận. Phương pháp này tỏ ra vô cùng hiệu quả khi xử lý các bề mặt phẳng có diện tích từ nhỏ đến trung bình như mặt boong, khoang ở của thủy thủ đoàn hay các lối đi hẹp. Dù vậy, điểm yếu cố hữu của rulo là rất khó để tạo ra một màng sơn dày mọng đạt chuẩn DFT chỉ trong một lần thao tác. Bề mặt sau khi khô cũng dễ xuất hiện hiện tượng da cam nhẹ, đòi hỏi đội thi công phải kiên nhẫn lăn nhiều lớp mỏng chồng lên nhau để đảm bảo độ kín nước và tính thẩm mỹ.
Kỹ thuật cọ sơn cho công đoạn dặm vá và sơn viền
Dù năng suất thi công thấp nhất trong số các kỹ thuật sơn tàu biển, cọ sơn vẫn là một mắt xích không thể loại bỏ trong bất kỳ hệ thống kiểm soát rỉ sét hàng hải nào. Giá trị cốt lõi của cọ quét nằm ở độ chính xác tuyệt đối và khả năng tận dụng lực tì của tay thợ để ép lớp sơn len lỏi, thấm sâu vào các rỗ xốp hoặc khuyết tật trên bề mặt kim loại.
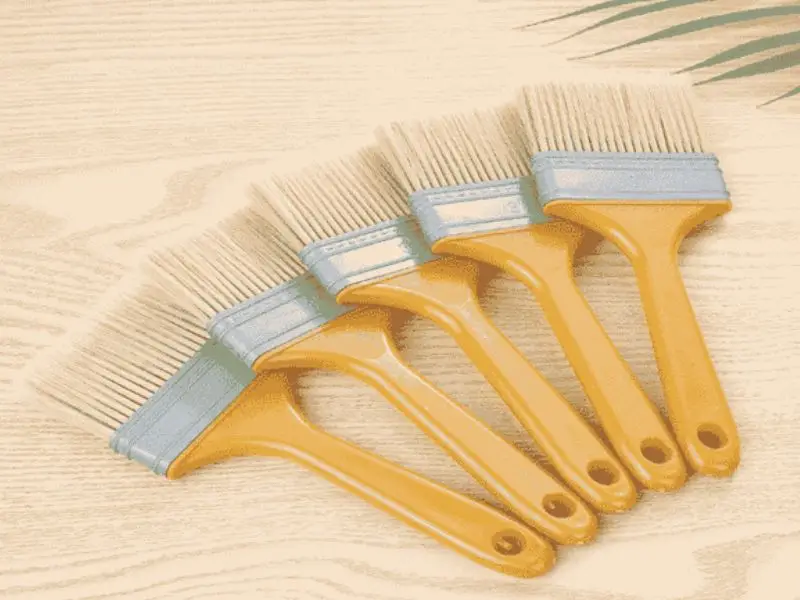
Trong quy chuẩn đóng tàu quốc tế, kỹ thuật này được chỉ định bắt buộc cho công đoạn sơn viền nhằm tăng cường lớp màng bảo vệ tại các vị trí xung yếu, dễ bị ăn mòn cục bộ như mép đường hàn, đầu bu lông, mặt bích và các góc giao nhau phức tạp. Ngoài ra, cọ sơn cũng là công cụ chuyên dụng hoàn hảo nhất để dặm vá các vết xước hoặc điểm bong tróc nhỏ phát sinh trong quá trình tàu vận hành, nơi mà việc triển khai cả một hệ thống máy phun cồng kềnh là hoàn toàn bất hợp lý.
Những lỗi thường gặp khi thi công sơn tàu biển và cách khắc phục
Trong thực tế thi công, sai lệch về thời tiết hoặc thao tác có thể dẫn đến các khuyết tật nghiêm trọng. Dưới đây là 4 lỗi phổ biến nhất:
Phồng rộp màng sơn
Xảy ra khi hơi ẩm hoặc dư lượng muối bị kẹt lại dưới lớp sơn nền. Nguyên nhân chủ yếu do thi công khi nhiệt độ thép thấp hơn điểm sương.
Để hạn chế tình trạng phồng rộp, đơn vị thi công cần rửa ngọt bề mặt để khử hoàn toàn muối và luôn đo đạc điểm sương trước khi tiến hành phun sơn.
Màng sơn bị chảy võng
Bề mặt sơn xuất hiện các gợn sóng chảy xệ dọc mạn tàu. Lỗi này do thợ thi công ép độ dày vượt quá định mức cho phép trong một lần phun, hoặc pha dung môi quá tỷ lệ. Tuân thủ đúng định mức độ dày tối đa của nhà sản xuất và giữ khoảng cách súng phun chuẩn sẽ giúp hạn chế nguy cơ võng màng sơn.
Bong tróc giữa các lớp sơn
Lớp phủ hoàn thiện lột mảng khỏi lớp nền do vi phạm quy định về thời gian chuyển tiếp sơn, khiến lớp sơn cũ bị trơ lì và mất khả năng liên kết hóa học. Để xử lý nhanh hiện tượng bong tróc, phải chà nhám lại bề mặt nếu đã vượt quá thời gian chuyển tiếp tối đa, đồng thời làm sạch tuyệt đối bụi bẩn trước khi phủ lớp mới.
Rỉ sét chớp nhoáng
Bề mặt thép bị oxy hóa và ố vàng lại chỉ sau vài giờ do độ ẩm môi trường cao hoặc nhiễm hơi muối là một lỗi thường gặp khi thi công sơn tàu biển. Tình trạng này cần được xử lý ngay để tránh những hệ lụy về sau. Trong quá trình sơn tàu biển, đơn vị thi công nên tiến hành phủ sơn lót Epoxy khóa bề mặt ngay lập tức sau khi phun cát làm sạch bề mặt.
Tiêu chuẩn nghiệm thu lớp sơn
Sơn tàu biển là một quá trình biến đổi hóa học, do đó điều kiện môi trường xung quanh quyết định sự thành bại của mẻ sơn. Để nghiệm thu đạt chuẩn, cần tuân thủ nghiêm ngặt các yếu tố sau:
- Nhiệt độ và điểm sương: Nhiệt độ bề mặt thép phải cao hơn điểm sương tối thiểu 3°C. Nếu nhiệt độ bề mặt bằng hoặc thấp hơn điểm sương, hơi nước sẽ ngưng tụ thành màng sương vô hình trên kết cấu thép, gây mất bám dính và phồng rộp lớp sơn sau này.
- Độ ẩm tương đối: Tuyệt đối không thi công khi độ ẩm không khí vượt quá 85% (trừ một số dòng sơn đặc chủng có ghi chú khác từ nhà sản xuất).
- Kiểm tra độ dày (DFT): Sau khi màng sơn khô hoàn toàn, các giám sát viên sẽ sử dụng máy đo độ dày màng sơn từ tính để kiểm tra. Thông số đo được phải khớp với chỉ định trong bảng quy định hệ sơn ban đầu.
Tuân thủ nghiêm ngặt quy trình sơn tàu biển từ khâu xử lý bề mặt chuẩn Sa 2.5 cho đến việc kiểm soát độ ẩm, điểm sương là chìa khóa để bảo vệ khối tài sản khổng lồ trên biển. Bằng cách áp dụng đúng hệ sơn và kỹ thuật thi công phù hợp, chủ tàu không chỉ tối ưu hóa chi phí bảo dưỡng mà còn đảm bảo con tàu luôn vận hành an toàn và hiệu quả trong mọi điều kiện hàng hải.
Kết luận
Việc thực hiện đúng quy trình sơn tàu biển và lựa chọn phương pháp sơn phù hợp là yếu tố quan trọng giúp tăng độ bền và tính thẩm mỹ cho tàu biển. Chúng tôi hy vọng những hướng dẫn chi tiết trên sẽ giúp bạn đạt được hiệu quả tối ưu nhất trong các dự án sơn tàu của mình.